
ภาษาไทย | English
Metallurgical Engineering
DTA Thailand Company: Casting Simulation and CFD Application Engineer, Product Manager
Jewelry Casting Simulation Expert
Phatthana Namracha
phatthana@dtathai.com
แหวนทองคำหนึ่งวงอาจดูเรียบง่ายและสวยงามจากภายนอก แต่เบื้องหลังกระบวนการหล่อนั้นจำเป็นต้องควบคุมรายละเอียดในทุกขั้นตอนอย่างแม่นยำ โดยเฉพาะการหล่อทองคำ 18K แบบ Investment Casting ซึ่งต้องเผชิญทั้งรูปทรงที่ซับซ้อน บริเวณชิ้นงานที่มีความบาง การสูญเสียความร้อนอย่างรวดเร็ว และต้นทุนของวัสดุที่มีมูลค่าสูง
ด้วย FLOW-3D CAST เราสามารถศึกษากระบวนการหล่อในรูปแบบเสมือนจริงก่อนการผลิต กรณีศึกษานี้จะแสดงให้เห็นตั้งแต่การเติมเต็มของทองหลอมเหลว การเปลี่ยนแปลงอุณหภูมิ การกักอากาศ ไปจนถึงการแข็งตัว เพื่อช่วยเพิ่มความเข้าใจในกระบวนการ ปรับปรุงคุณภาพงานหล่อ และลดการสูญเสียของวัสดุมีค่าอย่างทองคำ 18K
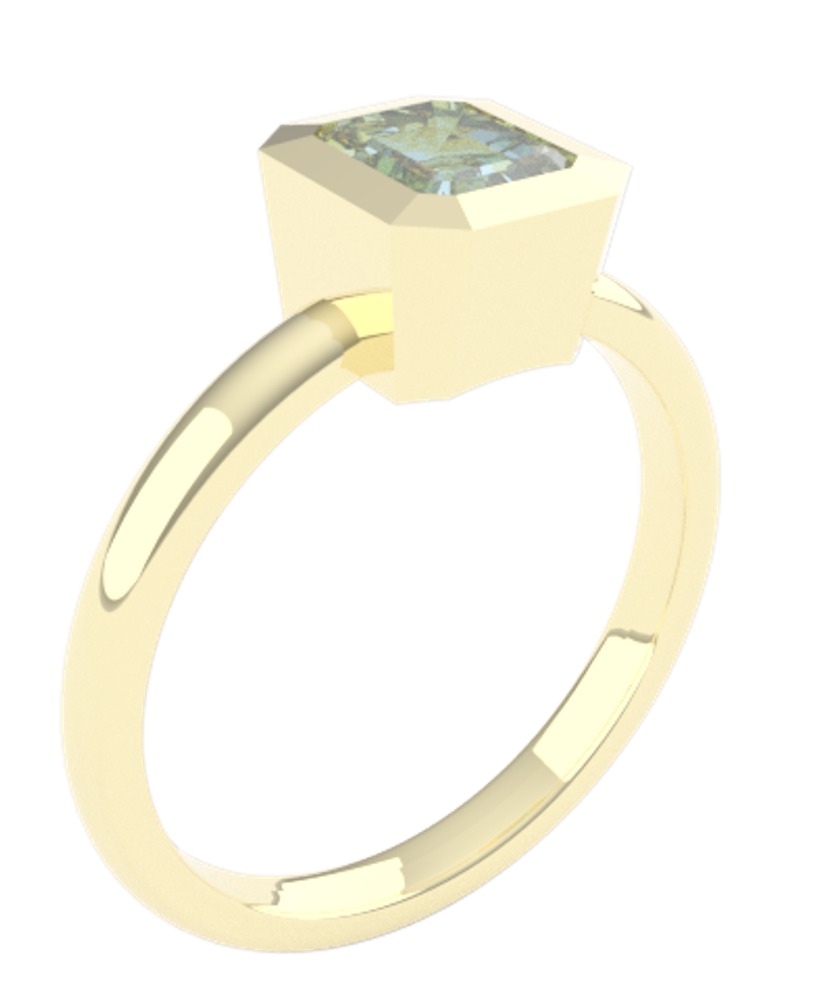
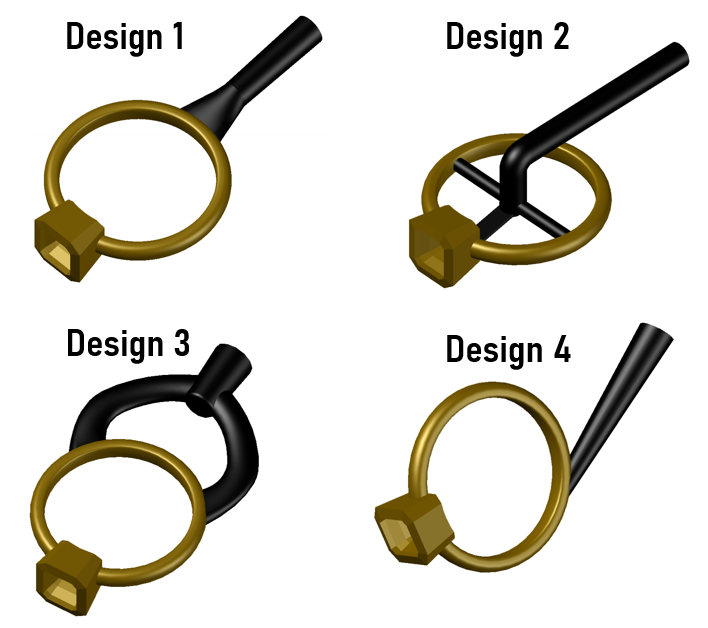
รูปภาพที่ 1 คัดเลือกแบบที่ดีที่สุดจากการออกแบบระบบทางเข้าที่แตกต่างกัน
ปัจจุบัน FLOW-3D CAST เป็นซอฟต์แวร์จำลองงานหล่อที่มีการใช้งานมากที่สุดในกลุ่มลูกค้าของเราในอุตสาหกรรมเครื่องประดับของประเทศไทย และได้รับความสนใจเพิ่มขึ้นอย่างต่อเนื่องจากผู้ผลิตที่ต้องการยกระดับคุณภาพของกระบวนการหล่อด้วยการวิเคราะห์เชิงวิศวกรรมที่ละเอียดและแม่นยำมากขึ้น
สำหรับกรณีศึกษานี้ ได้เลือก แหวนทองคำ 18K เป็นชิ้นงานสำหรับทดสอบและวิเคราะห์กระบวนการหล่อแบบ Investment Casting โดยใช้ FLOW-3D CAST เพื่อศึกษาพฤติกรรมของโลหะตั้งแต่ช่วงการเติมเต็มโพรงแม่พิมพ์ การเปลี่ยนแปลงของอุณหภูมิ การกักอากาศ ไปจนถึงกระบวนการแข็งตัวของโลหะ การจำลองช่วยให้สามารถมองเห็นรายละเอียดที่เกิดขึ้นภายในแม่พิมพ์ ซึ่งยากต่อการตรวจสอบจากกระบวนการหล่อจริง และนำข้อมูลที่ได้มาใช้ประเมินความเสี่ยงของข้อบกพร่อง รวมถึงปรับปรุงเงื่อนไขการหล่อให้เหมาะสมยิ่งขึ้น
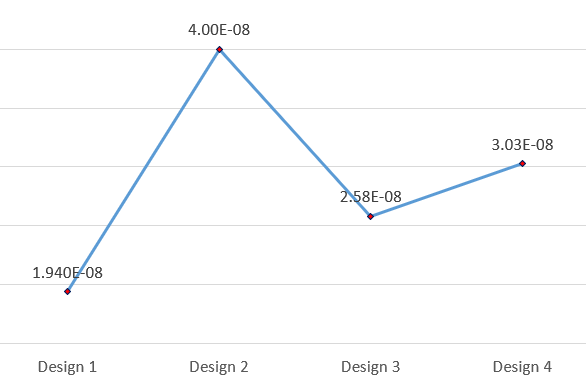
รูปที่ 2 การปะปนของมวลอากาศ (kg)
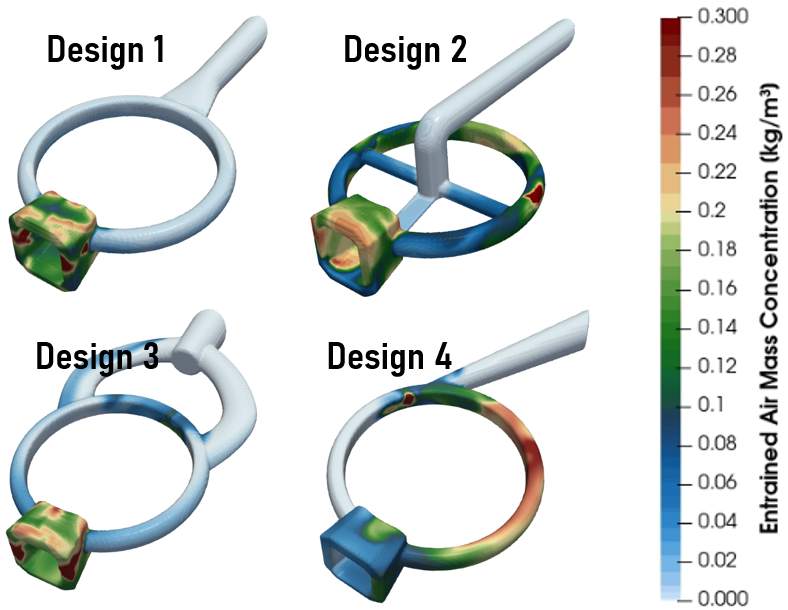
รูปที่ 3 แสดงผลการจำลองตำแหน่งของการปะปนของมวลอากาศภายหลังการเติมเต็มสมบูรณ์
ผลการจำลองพบว่า Design 1 มี Entrained Air ต่ำที่สุด (1.94 × 10⁻⁸ kg) โดยการกักอากาศส่วนใหญ่กระจุกตัวบริเวณหัวแหวน และพบเพียงเล็กน้อยตามวงแหวน ขณะที่ Design 2 มีค่าสูงสุด (4.00 × 10⁻⁸ kg) และมีการกระจายของอากาศกว้างกว่าตามแนววงแหวนและบริเวณทางไหลภายใน ส่วน Design 3 และ 4 อยู่ในระดับปานกลาง โดย Design 4 เห็นการกักอากาศเด่นชัดบริเวณด้านข้างของวงแหวน
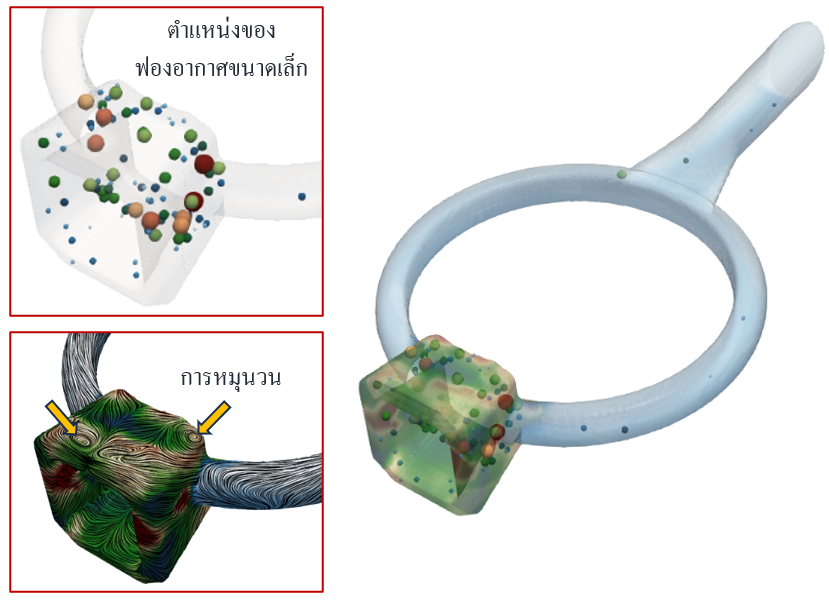
รูปที่ 4 ก๊าซที่ถูกกักอยู่ภายใน และการไหลวน ของโลหะหลอมเหลวระหว่างการไหล
FLOW-3D CAST สามารถเจาะลึกถึง ต้นเหตุของการกักอากาศ ได้ โดยภาพนี้แสดง Void Particles ที่สะสมบริเวณหัวแหวน และเมื่อพิจารณาแนวการไหลจะพบการเกิด Vortex หรือการไหลวน ในบริเวณเดียวกัน ซึ่งเป็นกลไกสำคัญที่ทำให้อากาศถูกดักอยู่ภายในเนื้อโลหะระหว่างการเติมเต็ม
หมายเหตุ Void Particles แสดงตำแหน่งของช่องว่างหรือก๊าซที่ถูกกักอยู่ภายในโลหะหลอมเหลว ซึ่งอาจบ่งชี้บริเวณที่มีความเสี่ยงต่อการเกิด porosity หรือ internal voids ในชิ้นงานหล่อ
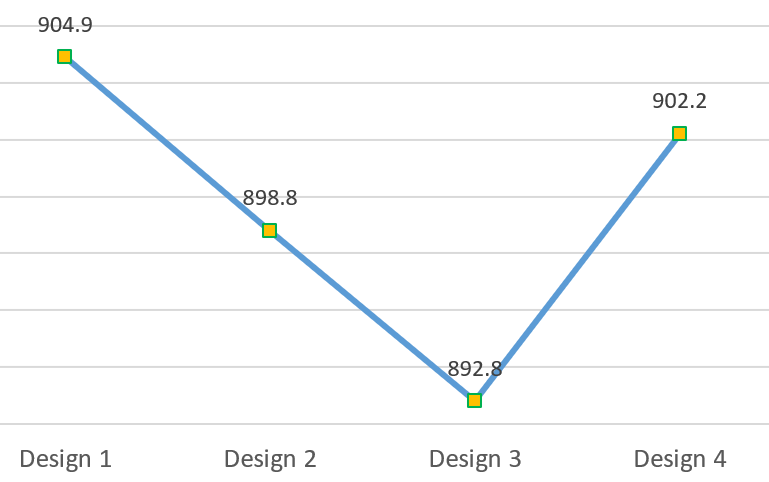
รูปที่ 5 ผลการเปรียบเทียบอุณหภูมิของน้ำโลหะหลังเติมเต็มของการออกแบบทางเข้าน้ำโลหะทั้ง 4 แบบ
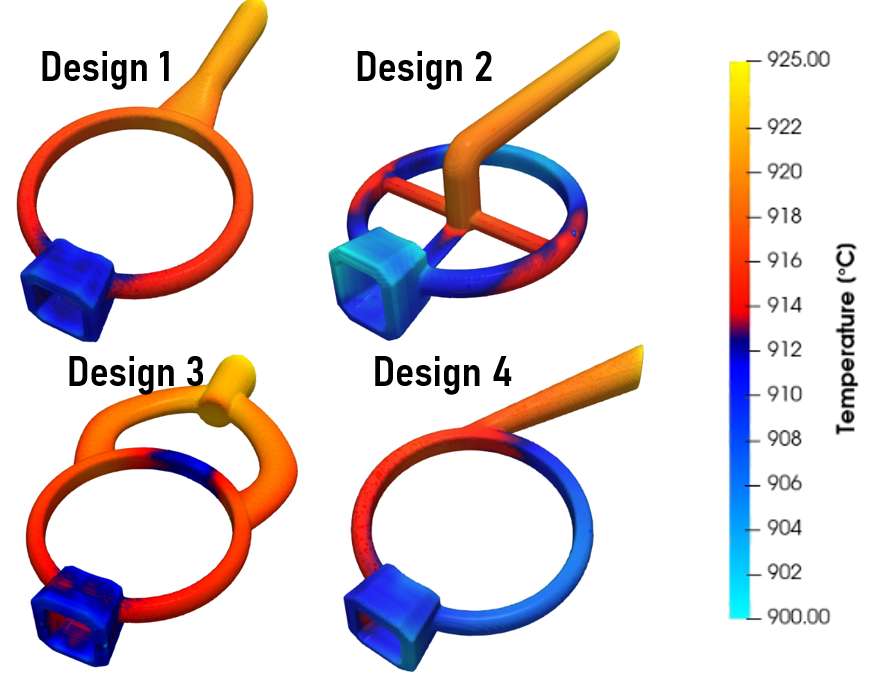
รูปที่ 6 ผลการจำลองที่แสดงอุณหภูมิในตำแหน่งต่างๆ
ผลการจำลองแสดงว่า Design 1 มีอุณหภูมิหลังเติมเต็มสูงที่สุดที่ประมาณ 904.9°C ขณะที่ Design 3 ต่ำที่สุดที่ประมาณ 892.8°C สะท้อนว่ารูปแบบทางไหลมีผลโดยตรงต่อการสูญเสียความร้อนระหว่างการเติมโลหะเข้าสู่ชิ้นงาน
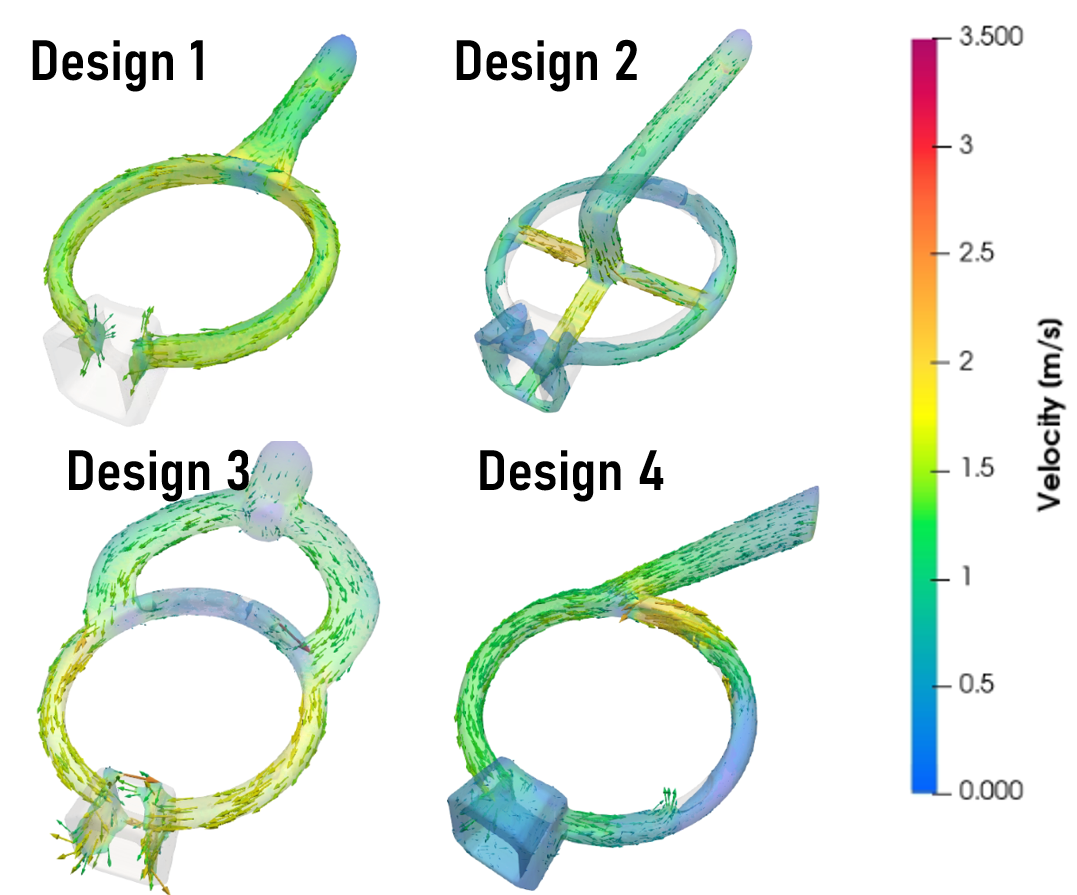
รูปที่ 7 การเปรียบเทียบพฤติกรรมการไหลของโลหะหลอมเหลวในระบบทางเข้าที่แตกต่างกัน
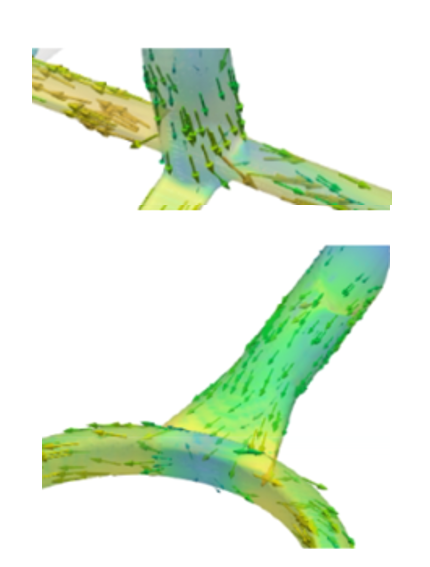
เมื่อพิจารณารูปแบบการไหล Design 1 มีลักษณะการไหลที่สม่ำเสมอและต่อเนื่องมากที่สุด โดยโลหะไหลไปตามวงแหวนในทิศทางเดียวและมีการชนกันของกระแสน้อย จึงช่วยลดโอกาสเกิดการไหลวนและการกักอากาศได้ดี ส่วน Design 2 มีการแบ่งและบรรจบของกระแสหลายตำแหน่ง ทำให้รูปแบบการไหลซับซ้อนกว่าชัดเจน
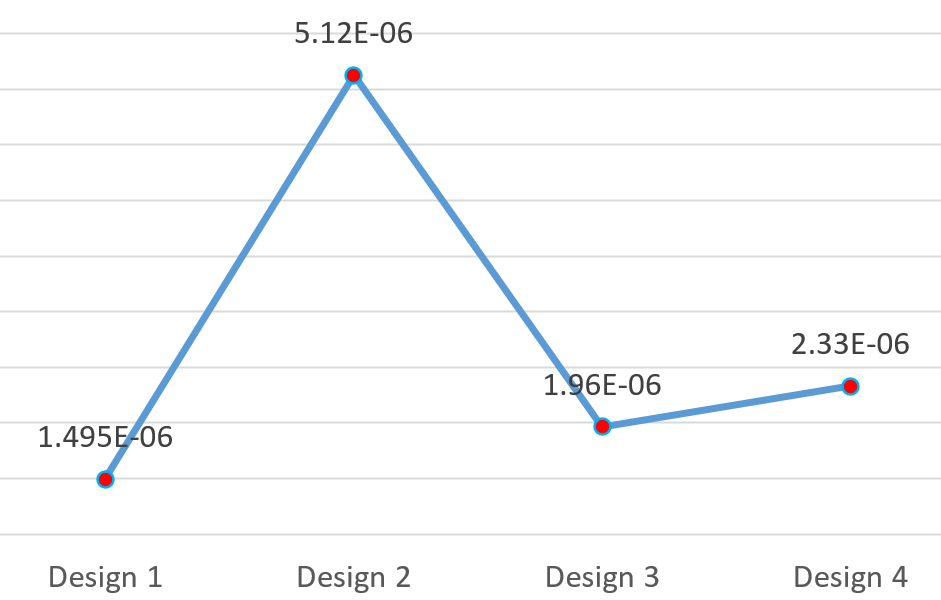
รูปที่ 8 การเปรียบเทียบปริมาณ Free Surface Defect ของระบบทางเข้าทั้ง 4 แบบ
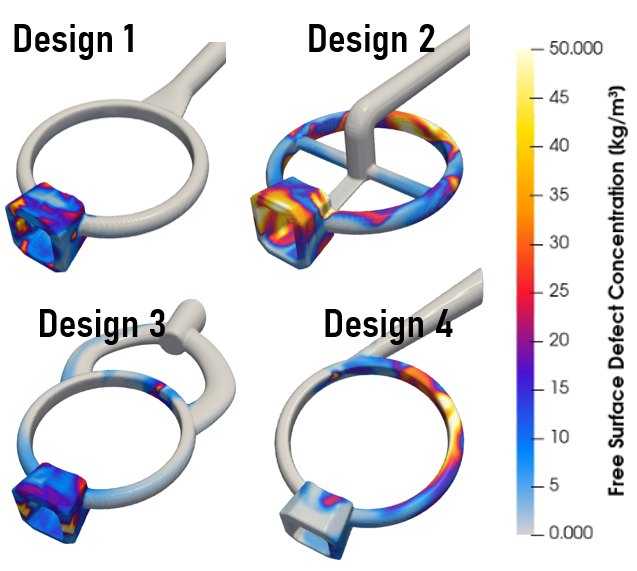
รูปที่ 9 ตำแหน่งและการกระจายตัวของ Free Surface Defect สำหรับระบบทางเข้าทั้ง 4 แบบ
ผลการจำลองในรูปที่ 8 และ 9 แสดงให้เห็นว่า Design 1 มีแนวโน้มเกิด oxide defect ต่ำที่สุด และมีการกระจุกตัวของความเสี่ยงเฉพาะบริเวณหัวแหวนมากกว่า ส่วน Design 2 มีการกระจายของ oxide defect กว้างและต่อเนื่องตามแนววงแหวน จึงมีโอกาสเกิดตำหนิบนผิวหรือ defect ภายในชิ้นงานมากกว่า สำหรับ Design 3 และ 4 อยู่ในระดับปานกลาง โดย Design 3 มีการกระจายของ defect จำกัดกว่าขณะที่ Design 4 พบแนวโน้มสะสมตามด้านข้างของวงแหวนชัดเจนกว่า
เมื่อมาถึงจุดนี้ จากการประเมินพฤติกรรมในช่วง Filling ทั้งรูปแบบการไหล การกระจายอุณหภูมิ การกักอากาศ และแนวโน้มการเกิด Free Surface Defect พบว่า Design 1 แสดงพฤติกรรมโดยรวมที่เหมาะสมที่สุด ด้วยการไหลที่ต่อเนื่อง ลดการชนของกระแสโลหะ และลดความเสี่ยงต่อการเกิด defect ระหว่างการเติมเต็ม จึงถูกเลือกเป็นรูปแบบหลักสำหรับการวิเคราะห์ในขั้นตอนถัดไป
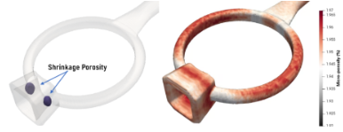
Shrinkage Porosity มักเกิดในบริเวณที่แข็งตัวช้าและได้รับโลหะเหลวชดเชยไม่เพียงพอ ขณะที่ Micro-Porosity เป็นโพรงขนาดเล็กที่กระจายตัวในเนื้อโลหะจากการหดตัวระดับจุลภาคระหว่างการแข็งตัว
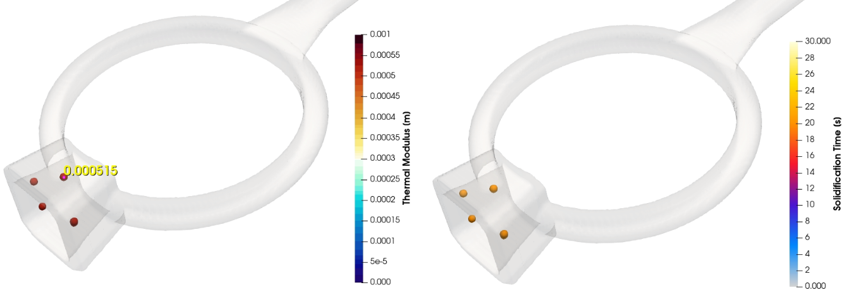
รูปที่ 10 ผลการวิเคราะห์การแข็งตัวของ Design 1: Hot Spot, Thermal Modulus, Shrinkage Porosity และ Micro-Porosity
Hot Spot และบริเวณที่มี Thermal Modulus สูง แสดงตำแหน่งที่สะสมความร้อนและเย็นตัวช้ากว่าส่วนอื่น ซึ่งมักเป็นจุดสำคัญที่ต้องเฝ้าระวังในช่วงท้ายของการแข็งตัว
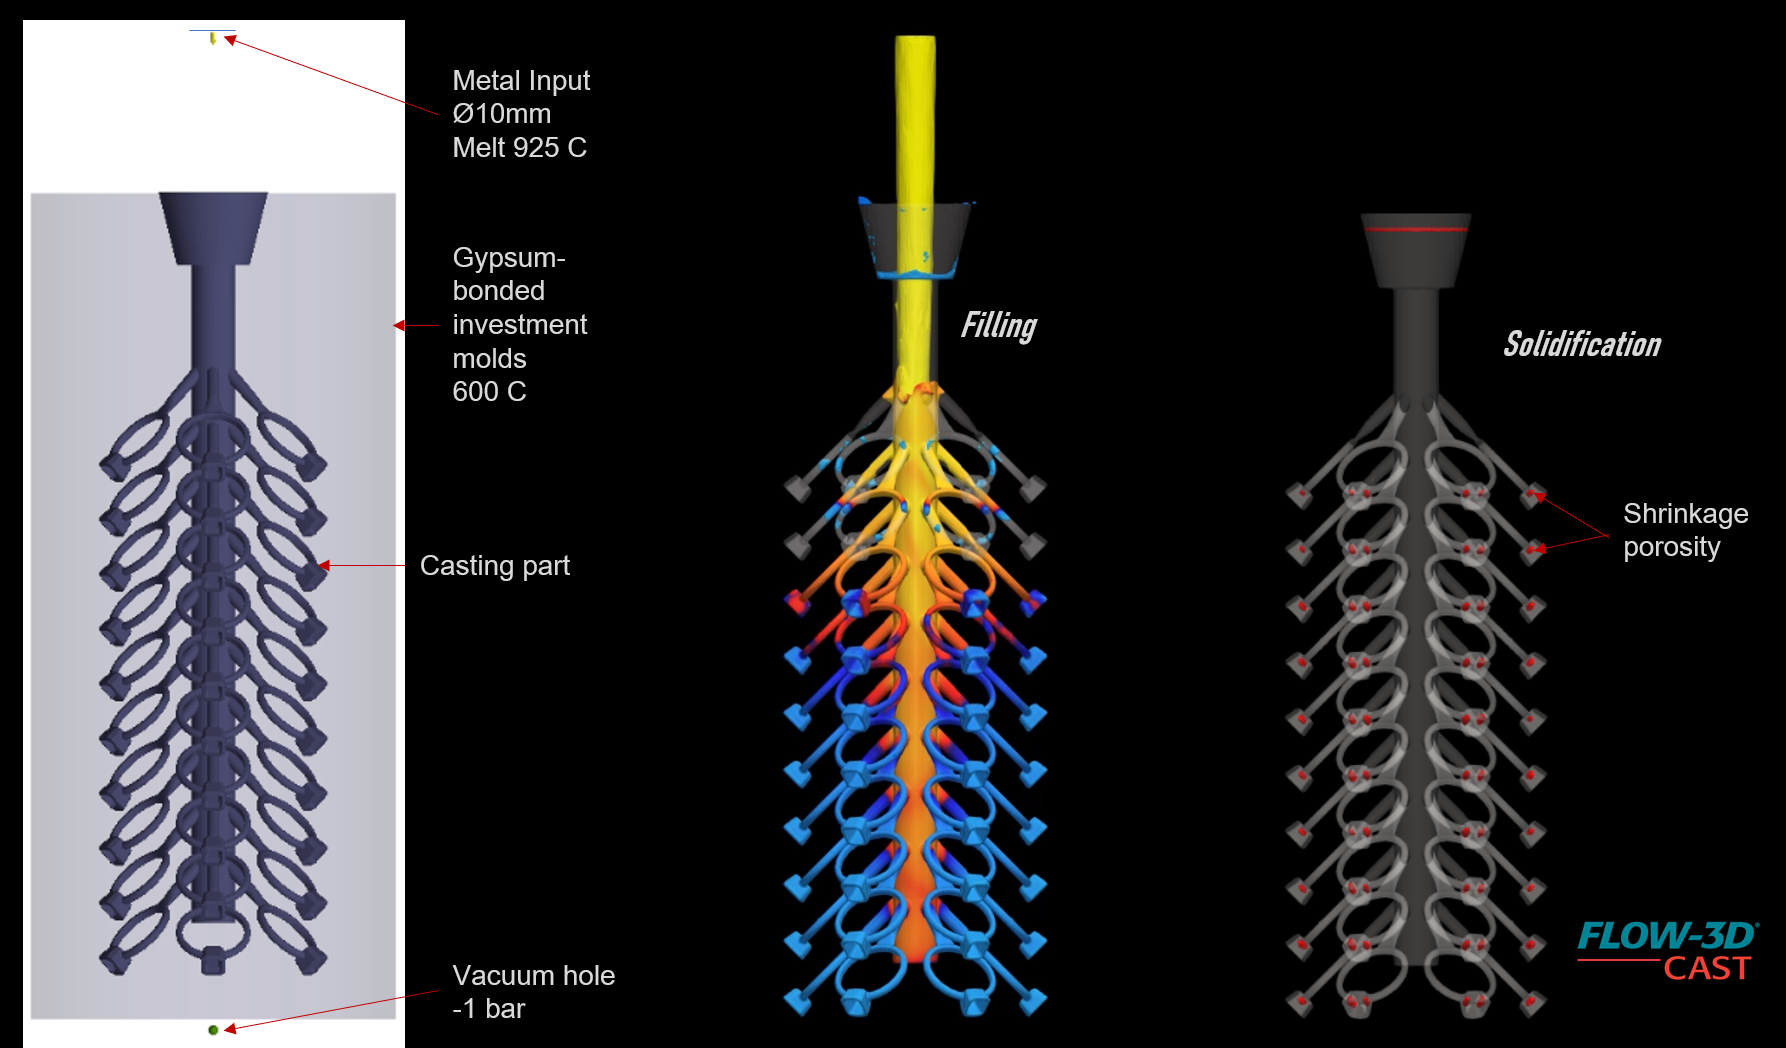
การจำลองนี้ใช้ Casting Tree ของแหวนทองคำ 18K ภายในแม่พิมพ์ Gypsum-bonded investment ที่อุณหภูมิ 600°C โดยป้อนโลหะหลอมเหลวที่ 925°C และกำหนดสภาวะ Vacuum ที่ด้านล่างของแม่พิมพ์ เพื่อศึกษาการไหล การกระจายอุณหภูมิ การกักอากาศ และพฤติกรรมการแข็งตัวของแหวนแต่ละตำแหน่งบนต้นหล่อ
สำหรับงาน Jewelry Casting, FLOW-3D CAST ช่วยให้มองเห็นพฤติกรรมที่เกิดขึ้นภายในแม่พิมพ์ได้อย่างชัดเจน และสามารถใช้ข้อมูลเหล่านี้เพื่อปรับระบบทางน้ำ อุณหภูมิ และเงื่อนไขการหล่อก่อนนำไปผลิตจริง
ผู้เขียน พัฒนา นามราชา
FLOW-3D CAST CASE STUDIES
by
Design Through Acceleration Co.,Ltd
ภาษาไทย | English